Chúng tôi được trang bị: Đầy đủ các loại máy hàn Thiết bị tán đinh khác nhau Nhiều dây chuyền lắp ráp Thiết bị kiểm tra hoàn chỉnh Các tổ hợp này tương thích với các sản phẩm của các...
See Details
vi


Kết nối bộ ngắt mạch: Giải thích về thiết bị đầu cuối, mô-men xoắn và giao diện tiếp xúc
Có một thời điểm trong quá trình vận hành thiết bị đóng cắt sẽ quyết định xem ngày có kết thúc đúng lịch hay không: cờ lê mô-men xoắn bấm vào bu-lông đầu cuối cuối cùng của cầu dao cấp nguồn 630 A và ai đó với lấy vi-ôm kế để so sánh ba pha. Hầu hết mọi vấn đề về kết nối cầu dao xảy ra nhiều tháng sau đó — thiết bị đầu cuối chạy nóng hơn nhiều so với các thiết bị lân cận, chuyến đi phiền phức ở mức tải 80%, vấu bị đổi màu — đã được quyết định từ lâu trước thời điểm đó, với bốn lựa chọn: giao diện nào được sử dụng, dây dẫn được chuẩn bị như thế nào, mối nối được làm chặt đến mức nào và liệu hệ thống tiếp xúc bên trong vỏ máy có còn phù hợp với dòng điện hay không.
Phiên bản ngắn gọn: kết nối cầu dao là một chuỗi gồm ba khớp - cực nguồn, đường tiếp xúc bên trong vỏ và mạch điều khiển thứ cấp - và nó bị hỏng ở liên kết yếu nhất, không phải ở chốt chặt nhất. Mô-men xoắn là cần thiết nhưng không bao giờ đủ. Các phần bên dưới giải thích cách hoạt động của từng liên kết, những gì cần chỉ định và những gì cần kiểm tra trước khi bảng điều khiển được cấp điện.
Kết nối bộ ngắt mạch là ba giao diện, không phải một
Khi trình cài đặt nói "kết nối", chúng thường có nghĩa là các thiết bị đầu cuối đường dây và tải. Đó chỉ là một trong ba giao diện và trên một bộ ngắt vỏ đúc, cả ba giao diện đều nằm cách nhau vài cm.
- Chấm dứt quyền lực. Các miếng đệm phía đường dây và phía tải nơi tiếp xúc các vấu cáp hoặc thanh cái. Dòng điện ở đây chạy từ vài chục ampe trên khung 63 A cho đến vài nghìn trên bộ ngắt mạch không khí 6300 A.
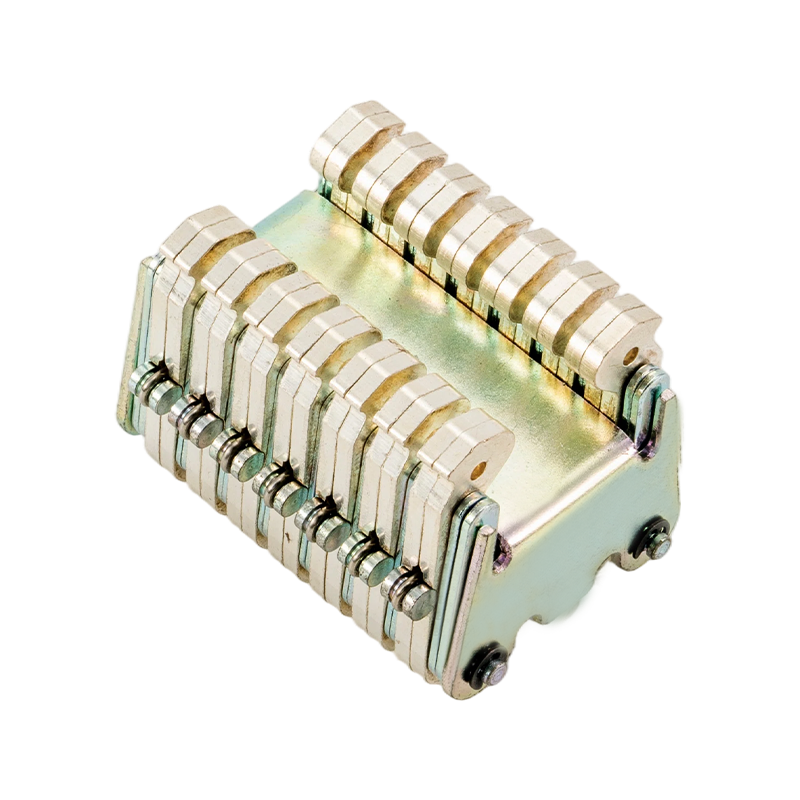
- Đường liên lạc nội bộ. Từ thiết bị đầu cuối, dòng điện đi qua vỏ đến tiếp điểm chuyển động, tiếp điểm đứng yên và các dây bện linh hoạt mang dòng điện về phía cơ cấu. Lực tiếp xúc được thiết lập bởi lò xo và cơ cấu, không thể điều chỉnh được tại hiện trường.
- Mạch thứ cấp và mạch điều khiển. Các tiếp điểm phụ trợ và cảnh báo, ngắt shunt, giải phóng điện áp thấp và người vận hành động cơ. Dòng điện là milliamp, nhưng dây điều khiển bị lỏng hoặc bị đảo ngược sẽ ngăn cản việc ngắt từ xa hoặc ngắt cầu dao không đúng lúc.
Hãy coi ba tiêu chí này là tiêu chí chấp nhận riêng biệt. Khớp vượt qua quá trình kiểm tra mô-men xoắn vẫn có thể là kết nối kém nếu các tiếp điểm bên trong bị mòn và cầu dao có các tiếp điểm hoàn hảo vẫn có thể quá nóng do vấu bị uốn bằng khuôn sai.
Chế độ xem đẳng cự: miếng đệm đầu cuối, hệ thống tiếp xúc bên trong hộp kín và các thiết bị đầu cuối thứ cấp là ba khớp nối khác nhau với ba chế độ hỏng hóc khác nhau.
Bolt-On, Plug-In hoặc Rút tiền: Phù hợp với giao diện với công việc
Cách thức vật lý mà cầu dao kết nối với thanh cái thường được quyết định ở giai đoạn thiết kế và nó sẽ ấn định quy trình bảo trì trong 20 năm tới. Cả ba tùy chọn điện áp thấp vẫn đang được sử dụng rộng rãi và không có tùy chọn nào tự động tốt hơn các tùy chọn khác.
| Giao diện | Dây dẫn hạ cánh như thế nào | Bảo trì trông như thế nào | sử dụng điển hình |
|---|---|---|---|
| Bolt-on (cố định) | Đầu cáp hoặc thanh cái được bắt vít trực tiếp vào tấm đệm đầu cuối | Không thể tháo cầu dao mà không cách ly và tháo chốt dây dẫn | Bộ cấp liệu và phân phối cuối cùng nơi tải có thể được tắt |
| Trình cắm | Hàm cầu dao được đẩy vào các cuống thanh cái cố định; một thiết bị cắm mang nửa chuyển động | Hoán đổi cầu dao trong vài phút nhưng bảng điều khiển vẫn phải được cách ly trước | Bảng phân phối có nhiều đường đi giống hệt nhau |
| Có thể rút | Cầu dao được gắn trên khung có giá đỡ giữa các vị trí kết nối, kiểm tra và ngắt kết nối | Giá đỡ ngăn cách các tiếp điểm chính; phía thanh cái vẫn hoạt động cho đến khi bảng điều khiển được cách ly ở phía thượng nguồn | Bộ thu, bộ ghép nối thanh cái và bộ cấp nguồn quan trọng trong thiết bị đóng cắt |
Sự khác biệt khiến mọi người chú ý là sự an toàn hơn là sự tiện lợi. Cả cầu dao dạng cắm và dạng rút ra đều cho phép bạn thay thế thiết bị một cách nhanh chóng, nhưng chỉ phiên bản có thể rút ra mới có vị trí được xếp trên giá xác định với các điểm tiếp xúc chính được tách riêng bên trong ngăn.
Phạm vi dòng điện định mức được bao phủ bởi chuỗi thành phần
Chiều dài thanh được chia theo tỷ lệ lớn nhất được hiển thị (6400 A). Phạm vi là xếp hạng chuỗi được công bố trong danh mục thành phần cho từng nền tảng.
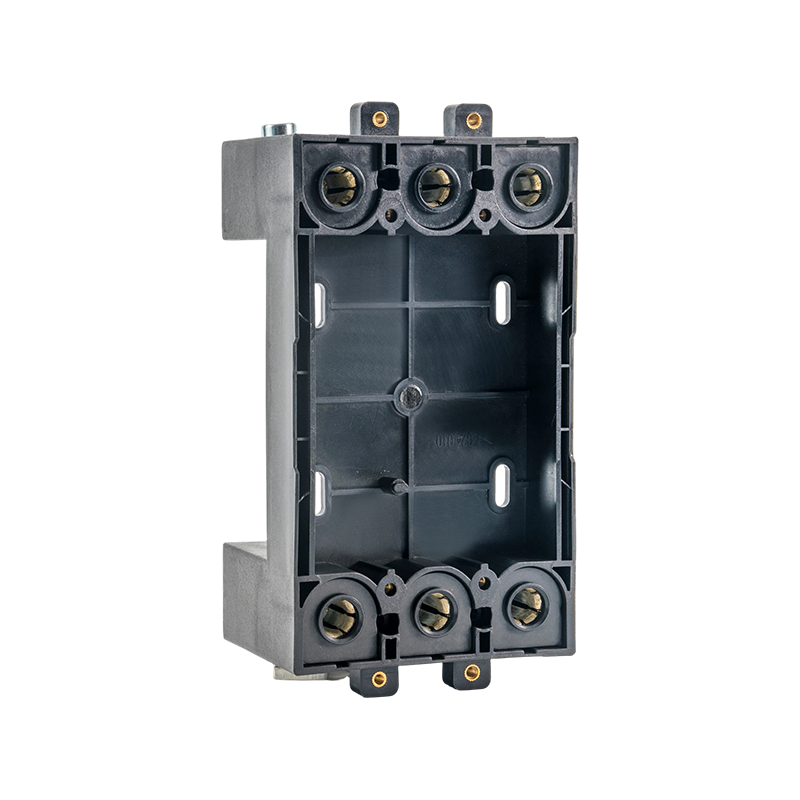 Thiết bị cắm MCCB dòng MZ2 cho khung hình 100–800 A Phụ kiện bên ngoài cho phép thay thế cầu dao vỏ đúc tương thích 100–800 A mà không cần ngắt kết nối cáp vào hoặc ra; mạch dẫn sử dụng đồng T2. Xem sản phẩm →
Kết nối bên trong vỏ máy: Áp lực tiếp xúc mà bạn không thể điều chỉnh lại mô-men xoắn
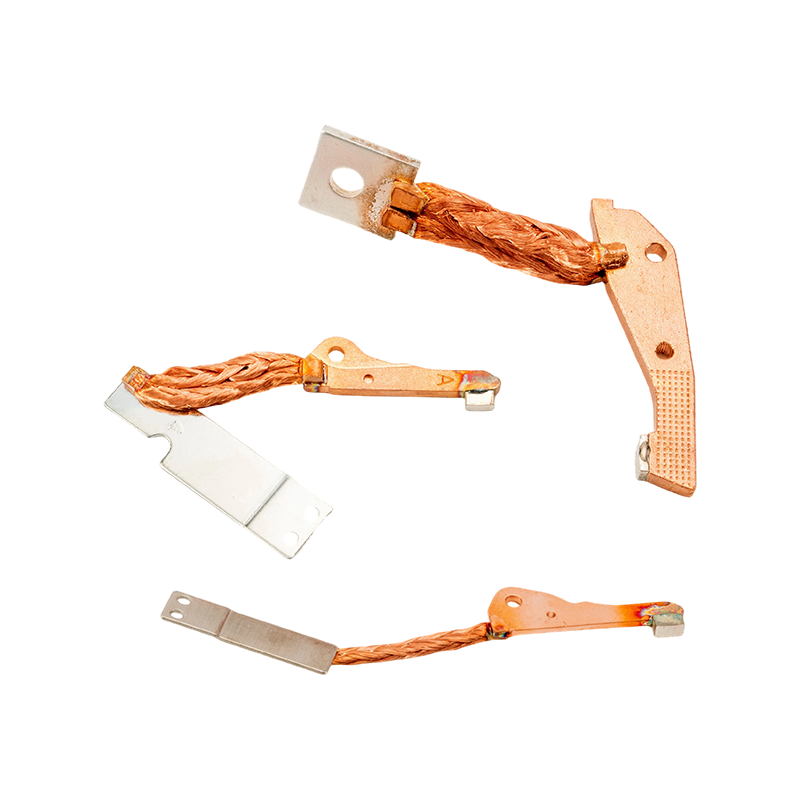
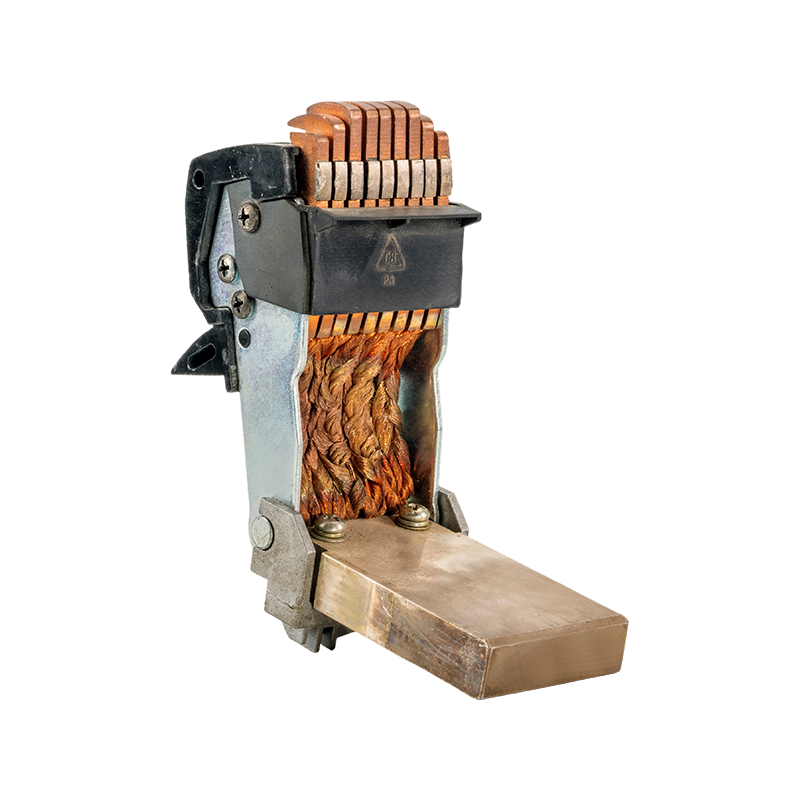
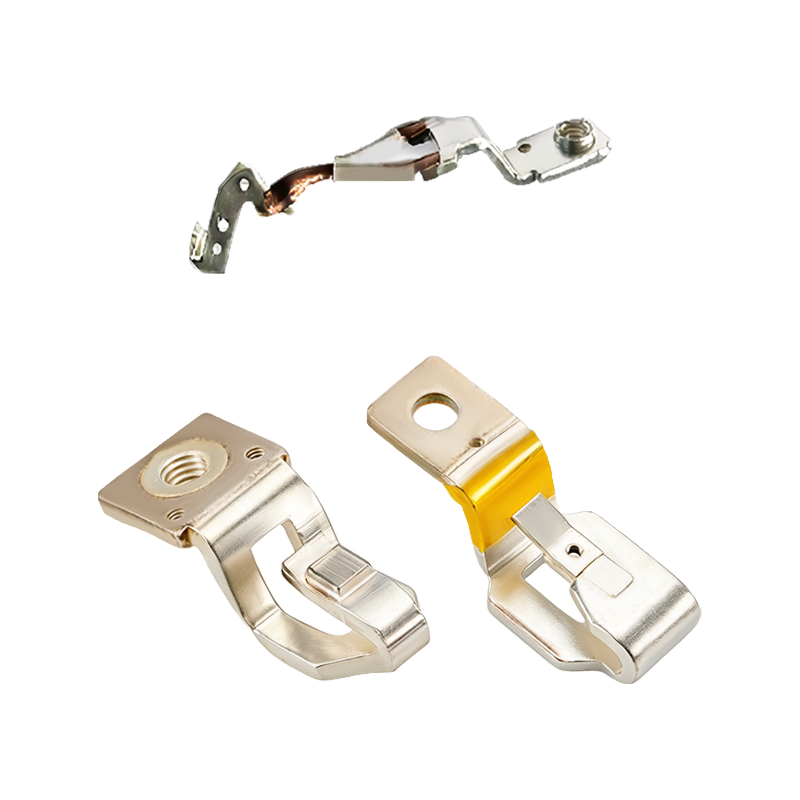
Mọi thứ ở hạ lưu của thiết bị đầu cuối là một kết nối không ai có thể thắt chặt lại được. Bộ phận tiếp điểm chuyển động - cánh tay tiếp điểm, đầu mút, lò xo áp suất, dây bện linh hoạt và mối hàn giữa dây bện và cánh tay - mang dòng điện đầy tải và mọi dòng điện sự cố mà cầu dao ngắt. Áp suất tiếp xúc giảm dần khi cơ cấu mòn, do các sản phẩm hồ quang lắng đọng trên các đầu và do dây bện bị mỏi. Các bu lông đầu cuối vẫn giữ nguyên như cũ.
Sau đây là hai kết luận thực tế. Đầu tiên, một pha chạy nóng hơn các pha lân cận ở cùng tải thường hướng vào bên trong thùng máy chứ không phải ở vấu, do đó quá trình quét nhiệt sẽ đánh bại việc kiểm tra lại mô-men xoắn như một chẩn đoán. Thứ hai, các bộ phận như thế này là những mặt hàng đủ tiêu chuẩn chứ không phải là phần cứng thông thường: việc thay đổi mặt cắt bện hoặc quy trình hàn sẽ làm thay đổi trạng thái nhiệt và ngắn mạch của thiết bị hoàn chỉnh, đó là lý do tại sao các nhà sản xuất phải xác nhận lại cầu dao thay vì đặt hàng lại bất kỳ cụm tiếp điểm nào rẻ nhất. Đi bộ một đoạn ngắn qua những gì nằm bên trong một cầu dao vỏ đúc hiển thị các thành phần tương tự từ phía lắp ráp.
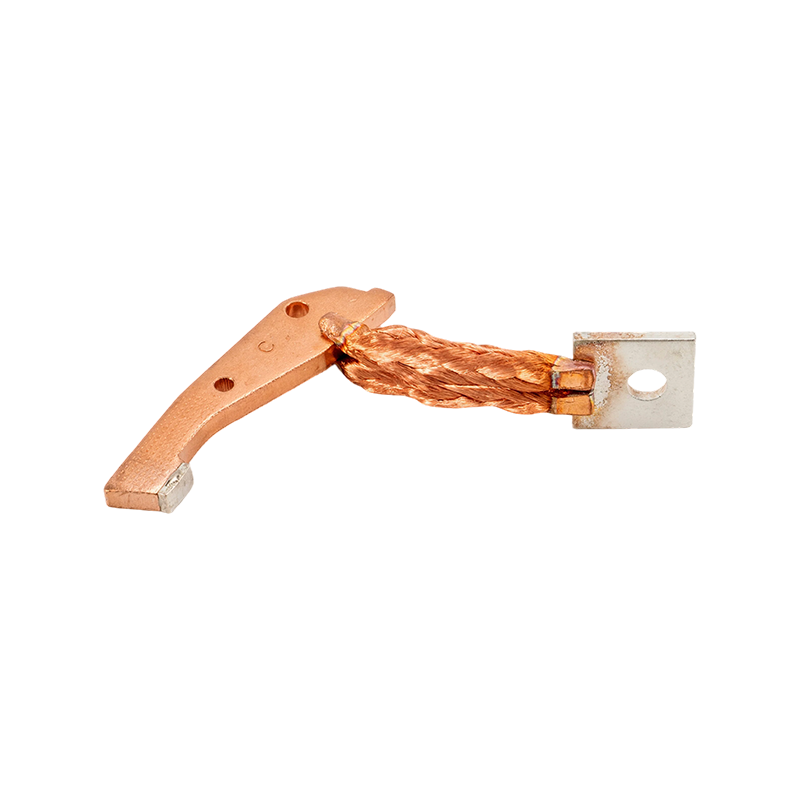 KYM Series Vỏ đúc di chuyển Liên hệ hàn hội Cụm hàn tiếp xúc chuyển động OEM dành cho MCCB KYM-125 đến KYM-800; nhà sản xuất tuyên bố khả năng tương thích với các thương hiệu máy cắt quốc tế hàng đầu về cung cấp sản xuất hoặc sửa chữa. Xem sản phẩm →
Chuẩn bị dây dẫn và mô-men xoắn: Nơi bắt đầu hầu hết các khớp nóng
Hai khớp nối gây ra hầu hết các thiết bị đầu cuối nóng được tìm thấy trên hiện trường và cả hai đều được làm bằng tay: vấu bị uốn và thiết bị đầu cuối bắt vít.
Bắt đầu với kim loại. Đồng đang tha thứ; nhôm thì không. Nhôm oxit tái hình thành trong vòng vài phút sau khi chải dây, do đó dây dẫn phải được mài mòn, phủ một hợp chất nối dành cho mục đích này và tách khỏi đầu nối đồng bằng tấm chuyển tiếp lưỡng kim hoặc vấu thân nhôm. Hợp chất này loại trừ không khí và độ ẩm - nó không phải là chất lấp đầy khoảng trống và nó không bù đắp cho bu lông bị lỏng. Các vấu uốn phải được chế tạo bằng khuôn được chỉ định cho kích thước vấu và cáp đó, đồng thời mẫu được cắt mở và kiểm tra vẫn là biện pháp kiểm tra chất lượng rẻ nhất hiện có tại chỗ.
Mô-men xoắn là nửa còn lại. Sử dụng giá trị được in trong bảng hướng dẫn của cầu dao mà bạn thực sự đang lắp đặt, không phải bảng chung: phần cứng đầu cuối, ngăn xếp vòng đệm, kích thước ren và lớp mạ khác nhau giữa các bệ và một số liệu chính xác cho một khung có thể tước ren của khung khác. Hai thói quen tách biệt một khớp tồn tại với một khớp bị hỏng - một cờ lê mô-men xoắn đã được hiệu chỉnh thay vì bộ điều khiển tác động hoặc phán đoán dựa trên cảm giác, và một đường sơn ngang đầu bu lông để người tiếp theo có thể xem liệu nó có di chuyển kể từ khi vận hành hay không.
Sự chấp nhận cuối cùng được đo bằng mức tăng nhiệt độ, không phải bằng mô-men xoắn. IEC 61439-1 đặt ra giới hạn độ tăng nhiệt cho các cực và thanh cái của một tổ hợp và bằng chứng trường thông thường là quét nhiệt được thực hiện với bảng điều khiển dưới tải trọng đáng kể. Khớp nối thanh cái trông khỏe mạnh ở mức tải 10 % cho bạn biết rất ít về cách nó hoạt động ở mức tải 70 %.
Thanh cái và kết nối linh hoạt trên ranh giới 630 A
Trên khoảng 400 A đến 630 A, công việc kết nối không còn là công việc cáp nữa mà trở thành công việc thanh cái: các thanh đồng phẳng, thường có hai đến bốn thanh mỗi pha, được bắt vít bằng phần cứng phải giữ tải trước của nó qua hàng nghìn chu kỳ nhiệt.
Ba chi tiết quyết định liệu khớp đó có tồn tại được hay không. Mạ: thanh mạ thiếc là điều bình thường đối với thiết bị đóng cắt trong nhà, trong khi lớp thiếc hoặc bạc nặng hơn được sử dụng ở những nơi khớp nối nóng hơn hoặc dự kiến sẽ bị xáo trộn trong quá trình bảo trì. Chuẩn bị: bề mặt tiếp xúc bị oxy hóa hoặc trầy xước phải được làm sạch và ở nhiều xưởng phải mạ lại vì lớp oxit bị kẹt dưới mối nối bu lông không biến mất khi bu lông được siết chặt. Chuyển động: các thanh cứng được bắt vít giữa thiết bị đầu cuối của máy cắt và thanh cái cố định truyền mỗi chu kỳ giãn nở vào thiết bị đầu cuối, do đó, một đầu nối bằng đồng linh hoạt — các lá mỏng hoặc một shunt bện — sẽ hấp thụ chuyển động đó và giữ cho khớp bắt vít ổn định.
Các bộ phận bằng đồng ở cấp độ này thường được làm theo bản vẽ thay vì chọn từ danh mục, do đó, dung sai của thanh, kiểu lỗ và lớp mạ của nó cũng quan trọng như bản thân cầu dao. Người mua cần cả bộ phận cắt danh mục và sản phẩm đồng dựa trên bản vẽ thường muốn biết liệu hoạt động kinh doanh của nhà cung cấp bao gồm các bộ phận tiêu chuẩn và gia công đồng tùy chỉnh trước khi họ gửi yêu cầu đầu tiên.
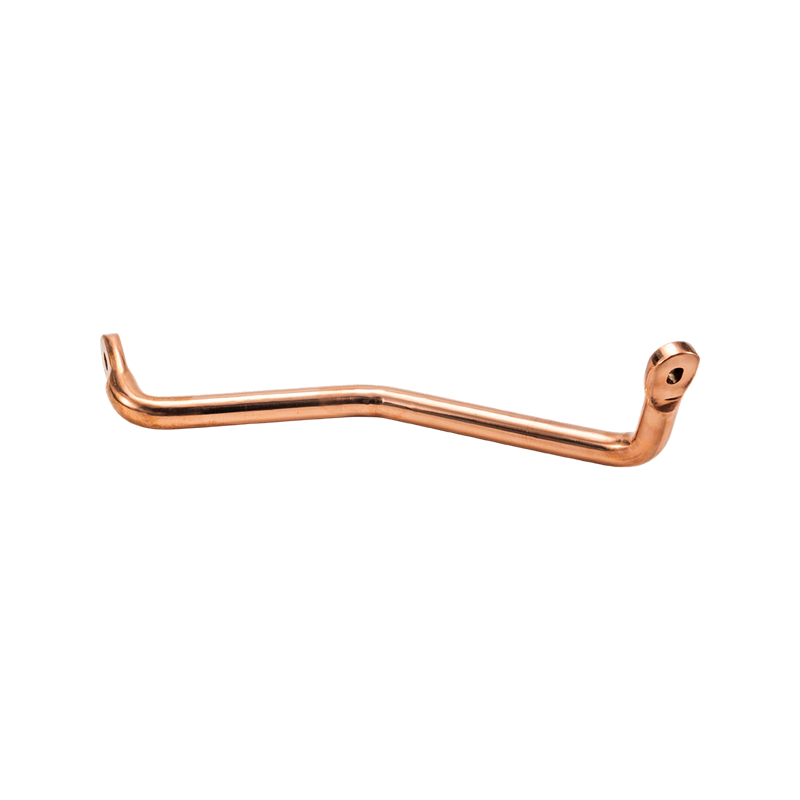 Thanh đồng có độ tinh khiết cao dành cho đầu nối dẫn điện hoặc bộ phận hỗ trợ Các thanh đồng được làm từ chất nền có độ tinh khiết cao và dùng để xử lý thành các đầu nối dẫn điện hoặc các bộ phận hỗ trợ; không có thông số kỹ thuật thêm được liệt kê. Xem sản phẩm →
Những điều cần kiểm tra trước khi bạn tiếp thêm sinh lực
Một kết nối vượt qua được sáu bước kiểm tra này hiếm khi gặp sự cố khi vận hành. Kết nối bỏ qua chúng thường tự thông báo ở mức tải tồi tệ nhất có thể.
- Mọi thiết bị đầu cuối nguồn đều được vặn theo giá trị đã công bố của nhà sản xuất cầu dao, với cờ lê vẫn còn trong ngày hiệu chuẩn.
- Dây dẫn và vấu được kiểm tra xem có hư hỏng sợi không, chiều dài tuốt chính xác và khuôn uốn chính xác.
- Điện trở tiếp xúc giữa các pha được so sánh với một micro-ohmmet, với bất kỳ giá trị ngoại lệ nào được điều tra trước khi cấp điện.
- Hệ thống dây điện thứ cấp được kiểm tra dựa trên bản vẽ sơ đồ, sau đó ngắt mạch song song, giải phóng điện áp thấp và các tiếp điểm phụ được chứng minh bằng cách vận hành máy cắt.
- Các khoảng trống và rào chắn đã được xác minh, không còn dụng cụ, vòng đệm hoặc mảnh vụn nào bên trong ngăn.
- Điện trở cách điện được đo trước khi cấp điện, sau đó thực hiện quét nhiệt ngay khi có cơ hội đầu tiên dưới tải thực.
Câu hỏi thường gặp
Q1. Kết nối ngắt mạch là gì?
Đó là ba khớp nối tiếp: đầu nối đường dây và đầu nối tải nơi cáp hoặc thanh cái được bắt vít, hệ thống tiếp điểm bên trong vỏ kín và hệ thống dây điện điều khiển thứ cấp. Kết nối chỉ hoạt động tốt như khớp yếu nhất của nó.
Q2. Tôi nên sử dụng mô-men xoắn nào trên bu lông đầu cuối MCCB?
Bất kể bảng hướng dẫn của nhà sản xuất cầu dao nêu rõ đối với kiểu máy và kích thước thiết bị đầu cuối đó. Lực siết quá thấp sẽ làm nóng khớp và lực siết quá mạnh sẽ làm tuột ren hoặc làm căng bu-lông, vì vậy hãy sử dụng cờ lê đã hiệu chỉnh và đánh dấu bu-lông sau đó.
Q3. Tôi có thể kết nối cáp nhôm trực tiếp với thiết bị đầu cuối bằng đồng không?
Không phải kim loại trần đến kim loại trần. Nhôm oxit tái hình thành trong vòng vài phút và mối nối nhôm-đồng bị ăn mòn trong không khí ẩm ướt. Mài mòn và kết hợp nhôm, sau đó tách các kim loại bằng tấm chuyển tiếp lưỡng kim hoặc vấu thân nhôm.
Q4. MCCB cắm hoặc rút - cái nào tốt hơn cho việc bảo trì?
Cả hai đều cho phép hoán đổi bộ ngắt nhanh. Chỉ phiên bản có thể rút ra mới có vị trí được xếp ra xác định với các điểm tiếp xúc chính được tách biệt, đó là lý do tại sao nó chiếm ưu thế ở những người thu nhập và những người cung cấp nguồn quan trọng. Các thiết bị cắm vẫn yêu cầu bảng điều khiển phải được cách ly trước.
Q5. Làm cách nào để kiểm tra điện trở tiếp điểm sau khi kết nối lại cầu dao?
Đưa DC qua từng pha bằng một micro-ohmmet, so sánh ba số đọc với nhau và với giá trị được ghi khi vận hành thử, đồng thời điều tra bất kỳ pha nào có số đọc cao hơn đáng kể trước khi áp dụng tải.
Q6. Tại sao cầu dao của tôi ngắt ngay sau khi kết nối lại?
Thông thường là sự cố nối dây điều khiển chứ không phải do kết nối nguồn: ngắt shunt hoặc giải phóng điện áp thấp được nối sai phía, các tiếp điểm phụ được đặt thường đóng khi sơ đồ cần mở bình thường hoặc giải phóng điện áp thấp được giữ mà không có nguồn cung cấp. Trước tiên, hãy kiểm tra sơ đồ phụ, sau đó tìm đoạn ngắn trong tải.
Bài trước
Hướng dẫn sử dụng cầu dao Drawout: Giá đỡ, hệ thống tiếp xúc và lựa chọn linh kiện
Bài tiếp theo
Những tổ chức nào kiểm tra và liệt kê các bộ ngắt mạch? Giải thích về UL và Intertek
Sản phẩm liên quan
-
-
Chúng tôi được trang bị: Đầy đủ các loại máy hàn Thiết bị tán đinh khác nhau Nhiều dây chuyền lắp ráp Thiết bị kiểm tra hoàn chỉnh Các tổ hợp này tương thích với các sản phẩm của các...
See Details -
Chúng tôi được trang bị: Đầy đủ các loại máy hàn Thiết bị tán đinh khác nhau Nhiều dây chuyền lắp ráp Thiết bị kiểm tra hoàn chỉnh Các tổ hợp này tương thích với các sản phẩm của các...
See Details -
Chúng tôi được trang bị: Đầy đủ các loại máy hàn Thiết bị tán đinh khác nhau Nhiều dây chuyền lắp ráp Thiết bị kiểm tra hoàn chỉnh Các tổ hợp này tương thích với các sản phẩm của các...
See Details -
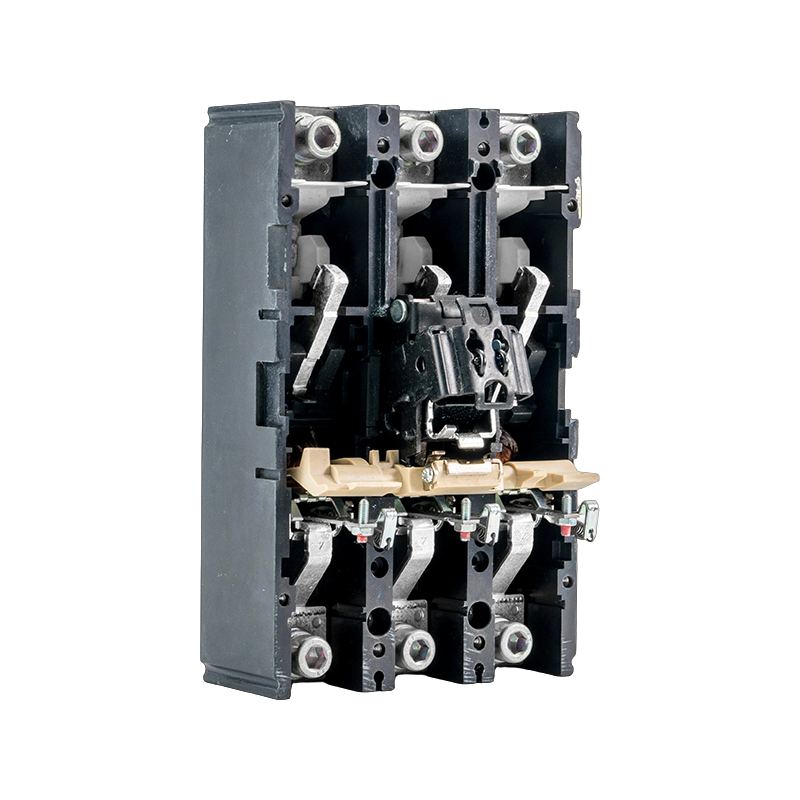
Chúng tôi được trang bị: Đầy đủ các loại máy hàn Thiết bị tán đinh khác nhau Nhiều dây chuyền lắp ráp Thiết bị kiểm tra hoàn chỉnh Các tổ hợp này tương thích với các sản phẩm của các...
See Details -
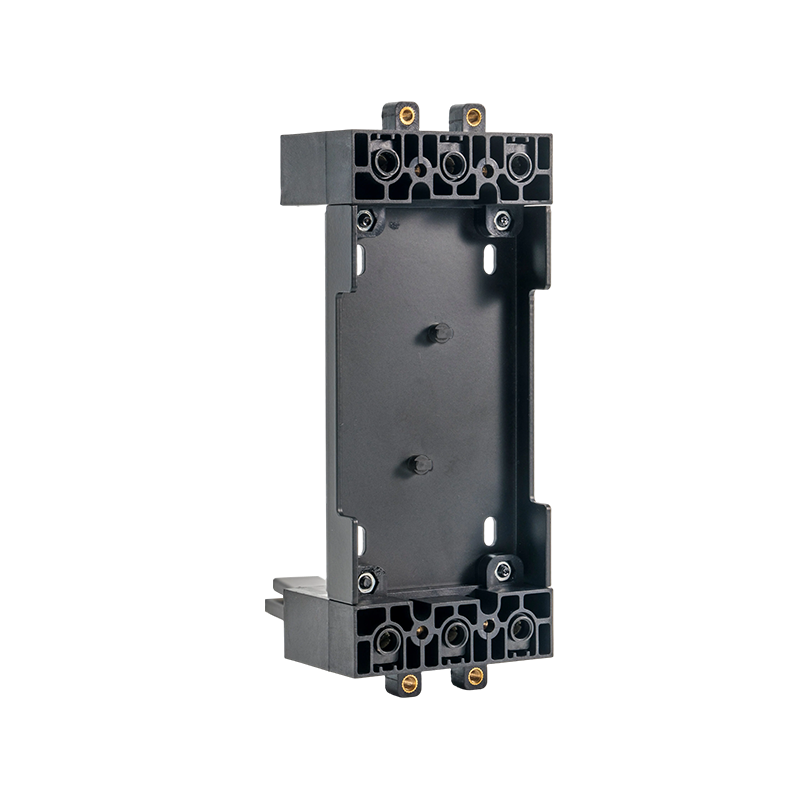
1. Xếp hạng nhà ở: 250A 2. Cơ chế cắt tương thích với bộ ngắt mạch vỏ đúc 3. Đầu ra tín hiệu phản hồi tương thích với bộ ngắt mạch vỏ đúc 4. Thiết kế cấu trúc tiếp xúc độc lập, đảm bảo độ ...
See Details
Bản quyền@ Kaiyuanfeng Electrical Machinery Manufacturing Co.,Ltd Bảo lưu mọi quyền.
Nhà sản xuất phụ kiện OEM MCCB
Nhà máy ngắt mạch được chứng nhận ISO